
اصطلاحات تخصصی ابزارآلات ماشینکاری و تراشکاری CNC
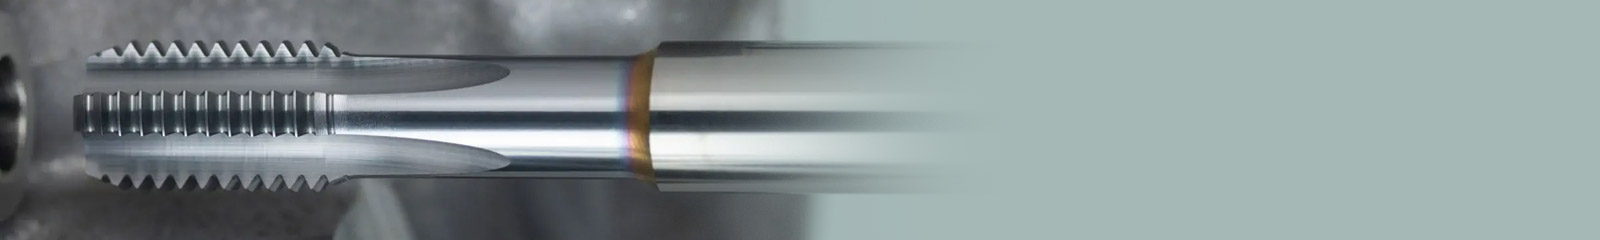
واژهنامه فنی ابزارهای دندهزنی (گامزنی)
دندهزنی / گامزنی (Threading): اصطلاح رایج در کارگاههای تراشکاری برای ایجاد رزوه (پیچ) روی سطح داخلی یا خارجی قطعه کار.
اینسرت گامزن / الماس دندهزنی (Threading Insert): الماسهای مخصوص با لبه برشی فرمدار که مطابق با زاویه و گام رزوه سنگ زده شدهاند.
گام رزوه (Pitch / Lead): فاصله طولی بین دو دندانه متوالی؛ در بازار تراشکاران معمولاً بر حسب «میلیمتر» (برای رزوههای متری) یا «تعداد دنده در اینچ – TPI» (برای رزوههای اینچی/ویتور) بیان میشود.
رِزوه کامل (Full Profile) و نیمهکامل (Partial Profile):
- پروفیل کامل (مثل AG60): اینسرتی که کل فرم دنده شامل قطر کوچک، بزرگ و شعاع ریشه را در یک گام مشخص کامل میکند.
- پروفیل جزئی یا چندگانه (مثل ER/IR عمومی): اینسرتی که فقط زاویه اصلی (مثلاً ۶۰ درجه) را تراش میدهد و میتواند بازه وسیعی از گامها را پوشش دهد.
اینسرت روتراش (External Threading Insert – ER): الماسهای گامزنی مخصوص ایجاد رزوه روی سطح بیرونی شفت و میلگرد .
اینسرت داخلتراش (Internal Threading Insert – IR): الماسهای گامزنی مخصوص ایجاد رزوه داخل مهره، سوراخ یا پپوئیها (با علامت اختصاری IR).
هلدر گامزن روتراش (External Threading Holder – SER/SEL): ابزار گیرنده اینسرت روتراش که روی تورِت دستگاه تراش یا CNC بسته میشود (در بازار به نامهای سری SER یا SEL شناخته میشود).
بار سنتر یا شیم گامزنی (Anvil / Shim): کفی زیرِ اینسرت در هلدرهای دندهزنی که زاویه شیب (Helix Angle) هلدر را متناسب با زاویه مارپیچ رزوه تنظیم میکند تا دیواره الماس به قطعه گیر نکند.
تعداد پاس یا دفعات پیشروی (Infeed Passes): اصطلاحی که تراشکاران برای تعداد دفعاتی که ابزار باید روی رزوه رفتوآمد کند تا عمق دنده تکمیل شود به کار میبرند (در دندهزنی CNC با سیکلهای G76 انجام میشود).
زاویه پهلو (Flank Angle): زاویه برش دندانه که در رزوههای متریک استاندارد بازار ایران غالباً ۶۰ درجه (ISO) و در رزوههای لوله یا خاص ۵۵ درجه (Whitworth) است.
واژهنامه فنی ابزارهای سوراخکاری
یو-دریل (U-Drill): نام رایج در کارگاههای ایران برای متههای الماسهخور (Indexable Drill) که برخلاف متههای سنتی، از بدنه فولادی و اینسرتهای تعویضپذیر تشکیل شده است.
اینسرت داخلی (Internal / Centering Insert): الماسی که در سمت مرکز یو-دریل نصب میشود و وظیفه پیشروی اولیه، مرکزکاری و هدایت مته را بر عهده دارد (در بازار به نام الماس وسط یا نوکزن شناخته میشود).
اینسرت خارجی (External / Peripheral Insert): الماسی که در لبه بیرونی یو-دریل قرار میگیرد و وظیفه تراش دیواره سوراخ و تعیین قطر نهایی را انجام میدهد.
آبرسانی از داخل (Coolant Through / Internal Coolant): سیستم خنککاری که مایع صابون را از اسپیندل دستگاه و مجاری درون بدنه یو-دریل، مستقیماً به لبههای برشی میرساند (تراشکاران به آن آب از پشت یا آبخوری میگویند).
نسبت طول به قطر (L/D Ratio): ضریبی که حداکثر عمق مجاز سوراخکاری را نسبت به قطر مته نشان میدهد؛ در بازار با کدهای استاندارد 2D، 3D، 4D و 5D معامله میشود.
کد هندسه اینسرت (Insert Geometry Code): کدهای استانداردی مثل WCMX یا SPMX که مدل و شکل هندسی الماسِ یو-دریل را مشخص میکنند و باید دقیقاً با محل قرارگیری در بدنه همخوانی داشته باشند.
بدنه یو-دریل (U-Drill Body): شفت صلب و فولادی مته که نیازی به تعویض ندارد و فقط اینسرتهای فرسوده روی آن تعویض میشوند.
پیچ و آچار تورکس (Torx Screw & Key): پیچهای ریز ستارهای مخصوص محکم کردن الماس روی بدنه که در بازار به «پیچ الماس یو-دریل» معروف هستند.
تلرانس سوراخ (Hole Tolerance): دقت ابعادی سوراخ ایجاد شده که در یو-دریلها معمولاً بسیار بالاتر از متههای معمولی است، اما تنظیم نادرست فید یا ارتعاش دستگاه میتواند باعث افزایش قطر سوراخ شود.
بار پیشروی (Feed Rate): میزان سرعت حرکت رو به جلوی یو-دریل در داخل متریال که در سوراخکاری CNC نقش حیاتی در جلوگیری از شکستن اینسرتها دارد.
واژهنامه فنی ابزارهای تراشکاری
هلدر روتراش (External Turning Holder): ابزار گیرنده اینسرت که برای تراشکاری سطوح بیرونی میلگرد و قطعات استوانهای استفاده میشود (با کدهایی مانند P یا S در بازار شناخته میشود).
هلدر پیشانیتراش (Facing Holder / Copying Holder): هلدرهایی با زاویه لبه خاص (مثل زاویه ۹۳ یا ۹۵ درجه) که برای پیشانیتراشی، پلهتراشی و کپیتراشی روی قطعه کار به کار میروند.
هلدر داخلتراش (Boring Bar): شفتهای بلندی که برای تراشکاری، گشادکردن و پرداخت سطوح داخلی سوراخها استفاده میشوند (زیرمجموعه ابزارهای تراشکاری).
اینسرت تراشکاری / الماس (Turning Insert): تکههای کاربیدی برشی با روکشهای مختلف (مانند CVD یا PVD) که روی هلدر پیچ میشوند و عمل اصلی برادهبرداری را انجام میدهند.
کد هندسه اینسرت (Insert Shape & Geometry): فرم هندسی الماس بر اساس استاندارد ISO (مثل CCMT، TCMT، WNMG، DNMG) که شکل مثلثی، لوزی یا دایرهای آن را مشخص میکند.
پدیده ارتعاش یا لرزش (Chatter): لرزش ناخواسته ابزار و قطعه کار در حین تراشکاری که باعث ایجاد موج روی سطح کار و لبپر شدن الماس میشود (بیشتر در هلدرهای داخلتراش با طول بلند رخ میدهد).
زاویه آزاد / زاویه پشتتراش (Clearance Angle): زاویه فرار در زیر لبه برشی الماس (مثل کدهای C، D، P) که مانع از اصطکاک بدنه هلدر با قطعه کار میشود.
شیم یا زیربند (Shim): کفی فلزی سختکاری شده که اینسرت روی آن مینشیند تا هم از بدنه هلدر محافظت کند و هم زاویه نشست الماس را تنظیم کند.
پیچ و روبند (Clamp & Screw): مکانیزم مهار کردن اینسرت روی هلدر؛ در ابزارهای تراشکاری معمولاً به صورت سیستمهای پیچی (Screw-on) یا روبندهدار (Lever/Clamp) دیده میشوند.
نرخ برادهبرداری (Metal Removal Rate – MRR): حجم فلزی که در واحد زمان توسط ابزار تراش برادهبرداری و خارج میشود و به پارامترهای سرعت برش، پیشروی و عمق برش بستگی دارد.
واژهنامه فنی ابزارهای شیار و برش
تیغچه برش / تیغ برش (Cut-off Blade / Parting Blade): تیغههای باریک و بلندی که درون بلوک نگهدارنده بسته میشوند و وظیفه جدا کردن قطعه کار نهایی از میلگرد را بر عهده دارند (در بازار با نام تیغ برش شناخته میشوند).
بلوک نگهدارنده (Tool Block / Blade Block): پایه یا بلوک فولادی صلب که تیغ برش یا بلوک شیارزنی روی آن سوار شده و روی تورِت دستگاه CNC فیکس میشود.
اینسرت شیارزنی و قطعکن (Grooving & Parting Insert): الماسهای باریِک و مقاوم با لبه برشی تخت یا فرمدار که برای ایجاد شیار (کانال) با عرضهای معین و قطع کامل قطعه استفاده میشوند.
عرض شیار (Groove Width): ضخامت لبه برشی اینسرت که در بازار با اندازههای استاندارد ۲، ۳، ۴ یا ۵ میلیمتر مشخص میشود و انتخاب دقیق آن برای تلرانس قطعه حیاتی است.
بلوک شیارزنی مدولار (Modular Grooving Block): سیستمهای نگهداری پیشرفته که امکان تعویض سریع تیغ یا کارتریج شیارزنی را بدون نیاز به باز کردن کل تنظیمات بلوک فراهم میکنند.
کد انحصاری اینسرت شیارزنی ( MGMN یا GTN): کدهای رایج استاندارد برای الماسهای شیارزنی و برش که میزان پهنا، شعاع گوشه و تناسب آن با تیغ یا هلدر را مشخص میکنند.
عمق برش شعاعی (Max Depth of Cut): بیشترین عمقی که تیغ یا اینسرت میتواند در شعاع قطعه کار پیشروی کند بدون اینکه تیغ به دلیل عرض کم دچار انحراف یا شکستگی شود.
سیستم مهار تکپیچ یا روبند (Clamp / Screw Lock): مکانیزم محکم کردن الماس شیارزنی در نشیمنگاه خود؛ به دلیل فشارهای جانبی بالا در شیارزنی، این سیستم باید از صلبیت فوقالعادهای برخوردار باشد تا الماس در جای خود جابجا نشود.
برادهشکن (Chip Breaker): طرح روی سطح اینسرت شیارزنی که وظیفه خرد کردن و فرم دادن به برادههای پیوسته را دارد تا برادهها در داخل شیار گیر نکنند و به سطح کار آسیب نزنند.
برش دوطرفه و چندطرفه (Multi-edge Cutting): ویژگی برخی از الماسهای شیارزنی که دارای چند لبه برشی قابل استفاده هستند و پس از کند شدن یک لبه، میتوان اینسرت را چرخاند و از لبه دیگر استفاده کرد.


