
راهنمای انتخاب و خرید ابزار دندهزنی (گامزنی) روی تراش
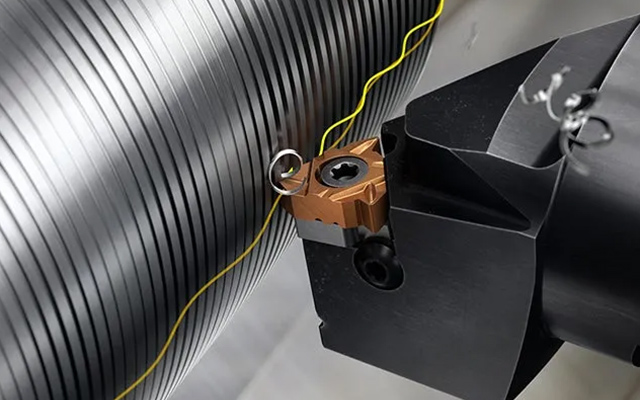
برای رزوهزنی روی تراش، دو قطعه لازم است: اینسرت (که در بازار به آن «الماس رزوه» هم میگویند) و هولدر. اینسرت لبهی برش است و شکل رزوه را روی قطعه میسازد. هولدر اینسرت را روی دستگاه نگه میدارد. خرید اشتباه معمولاً از یک جا شروع میشود: اینسرتی که با استاندارد یا گام رزوه نمیخواند، یا هولدری که با اینسرت همسایز نیست. این راهنما در پنج مرحله شما را از «رزوهی من چیست؟» به «کدام اینسرت و هولدر؟» میرساند. اطلاعات آن از کاتالوگ فنی ۲۰۲۳ OKE آمده است.
مرحله ۱: استاندارد و گام رزوه را مشخص کنید
همهچیز از اینجا شروع میشود. این دو مشخصه معمولاً روی نقشهی فنی قطعه نوشته شدهاند، مثلاً M10×1.5 یعنی رزوهی متریک ISO با گام ۱.۵ میلیمتر. اگر نقشه ندارید، رزوهی پیچ یا مهرهی جفتشونده را با گامسنج بسنجید.
نکته: در استاندارد ISO و TR گام بر حسب میلیمتر است، ولی در بیشتر استانداردهای دیگر بر حسب تعداد دنده در اینچ (TPI).
| استاندارد | توضیح کاتالوگ | کلاس تلرانس در کاتالوگ |
|---|---|---|
| ISO | رزوهی متریک ISO | 6g/6H |
| UN | رزوهی یونیفاید (استاندارد آمریکا) | 2A/2B |
| UNJ | رزوهی آمریکایی هوافضا و هواپیمایی | 3A/3B |
| W | ویتورث (Whitworth) | — |
| BSPT | لولهای مخروطی بریتانیا | Medium class A |
| NPT | لولهای مخروطی آمریکا | — |
| TR | ذوزنقهای ۳۰ درجه (DIN 103) | 7e/7H |
| RD | رزوهی گرد ۳۰ درجه (DIN 405) | 7h/7H |
| ACME | ۲۹ درجه، استاندارد آمریکا | 3G |
| STACME | ۲۹ درجه، استاندارد آمریکا | 2G |
| APIRD | رزوهی خطوط لولهی نفتی | — |
هشدار: TR و ACME هر دو ذوزنقهای هستند ولی استاندارد جداگانه و زاویهی متفاوت (۳۰ و ۲۹ درجه) دارند و جایگزین هم نیستند. BSPT و NPT هم هر دو رزوهی لولهی مخروطیاند ولی از دو استاندارد متفاوت.
مرحله ۲: رزوه بیرونی است یا داخلی؟
اگر رزوه روی پیچ، شفت یا سر لوله زده میشود، اینسرت دندهزنی روتراش میخواهید (در کد با حرف G). اگر رزوه داخل سوراخ یا مهره است، اینسرت دندهزنی داخلتراش لازم است (در کد با حرف L). این دو جایگزین هم نمیشوند.
مرحله ۳: اینسرت را از روی کدش انتخاب کنید
| بخش کد | معنی |
|---|---|
| R/L T | جهت اینسرت: راستگرد (RT) یا چپگرد (LT) |
| 16 | سایز اینسرت (سایزهای کاتالوگ: ۰۶، ۰۸، ۱۱، ۱۶، ۲۲، ۲۷) |
| 01 | تعداد دندانه؛ ۰۱ یعنی تکدندانه |
| G | G دندهزنی خارجی، L دندهزنی داخلی |
| 150 | گام رزوه (اینجا ۱.۵ میلیمتر) |
| ISO | استاندارد رزوه |
| M | روش ساخت: M سنگخوردهی کامل، A پرسشدهی کامل |
پروفیل کامل یا جزئی؟ اگر در کد گام مشخصی ببینید (مثل 150ISO یا 11NPT)، اینسرت برای همان گام ساخته شده است. اگر کد با حرف پروفیل شروع میشود (مثل A60 یا AG60)، اینسرت پروفیل جزئی است و یک اینسرت چند گام را پوشش میدهد. حرفهای A، AG، G، N و Q به ترتیب گامهای ریز تا درشت را نشان میدهند؛ عدد ۶۰ یا ۵۵ زاویهی پروفیل است. پروفیل جزئی برای تنوع گام مناسب است و پروفیل کامل برای وقتی که شکل دقیق استاندارد مهم است.
M یا A؟ نوع M (سنگخورده) برای دقت بالاتر است و نوع A (پرسشده) گزینهی اقتصادیتر. برای کارهایی که دقت رزوه حساس است، M را انتخاب کنید.
گرید: گرید اینسرت را بر اساس جنس قطعه انتخاب کنید. مثلاً در نمونههای کاربردی کاتالوگ، اینسرت دندهزنی داخلی ویتورث با گرید OP1205 روی قطعات استیل شیرآلات (SUS201 و 304) کار کرده است.
مرحله ۴: هولدر را با اینسرت هماهنگ کنید
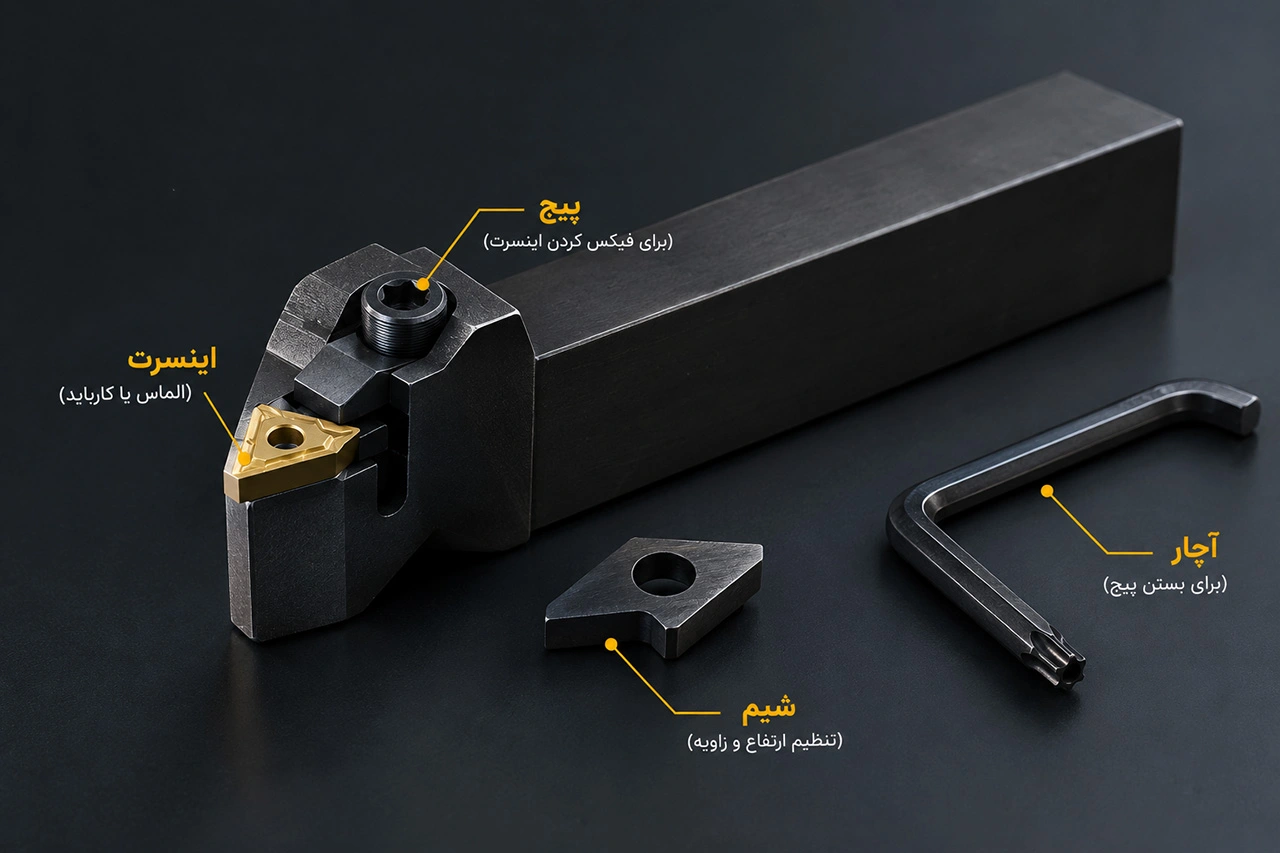
هولدر باید با اینسرت در سایز و جهت یکی باشد. در هولدرهای دندهزنی خارج OKE اینسرت با پیچ روی یک زیرسری (شیم) بسته میشود و با آچار تورکس باز و بسته میشود. مقطع دستهی هولدر در کاتالوگ از ۱۰×۱۰ تا ۴۰×۴۰ میلیمتر است؛ مقطعی را انتخاب کنید که در ابزارگیر دستگاه شما جا شود.
بعد از نصب، نوک ابزار باید همتراز مرکز قطعه باشد. بالاتر یا پایینتر بودن نوک زاویهی رزوه را خراب میکند.
مرحله ۵: نکتهی اجرایی: پیشروی برابر گام است
در دندهزنی، پیشروی در هر دور باید با گام رزوه برابر باشد. در نمونههای کاربردی کاتالوگ، برای رزوهی ۱۱ TPI پیشروی ۲.۳۰۹ میلیمتر بر دور و برای ۱۴ TPI پیشروی ۱.۸۱۴ میلیمتر بر دور ثبت شده است. سرعت برش در همین نمونهها (استیل، دندهزنی داخلی) بین ۵۸ تا ۸۳ متر بر دقیقه بوده است. اینها نمونهاند، نه دستور کار؛ برای کار خودتان با کارشناسان ما مشورت کنید.
اشتباهات رایج
- خریدن اینسرت داخلی (L) برای رزوهی بیرونی یا برعکس
- اشتباه گرفتن استانداردهای همشکل مثل TR با ACME یا BSPT با NPT
- ناهماهنگی جهت راست و چپ بین اینسرت و هولدر
- ناهماهنگی سایز اینسرت با هولدر
- گرفتن اینسرت پرسشده (A) در جایی که دقت سنگخورده (M) لازم است
قبل از سفارش، این پنج مورد را آماده کنید
- استاندارد و گام رزوه
- بیرونی یا داخلی بودن رزوه
- جنس قطعه
- جهت رزوه و ابزار (راست یا چپ)
- مقطع ابزارگیر دستگاه
این پنج مورد را برای کارشناسان فنی OKE بفرستید تا کد دقیق اینسرت و هولدر مناسب را برایتان مشخص کنند.


