
راهنمای خرید هلدر داخل تراش (بورینگ بار)
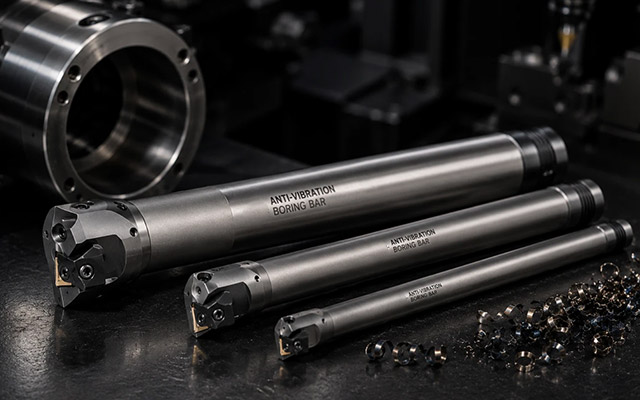
هلدر داخل تراش یا بورینگ بار ابزاری است که برای تراشکاری داخل سوراخ استفاده میشود؛ از توسعه قطر و پرداخت سطح داخلی گرفته تا ایجاد فرمهای دقیق و شیار داخلی. انتخاب اشتباه بورینگ بار یکی از رایجترین دلایل ارتعاش، افت کیفیت سطح و شکست زودهنگام اینسرت در کارگاههای تراشکاری است.
این راهنما بر اساس کاتالوگ فنی OKE 2023 نوشته شده و پارامترهای کلیدی انتخاب هلدر داخل تراش را به زبان ساده توضیح میدهد.
بورینگ بار چیست و کجا استفاده میشود؟
بورینگ بار یک هلدر با شنک استوانهای است که داخل سوراخ قطعهکار وارد میشود و اینسرت برش را در موقعیت صحیح نگه میدارد. در مقایسه با هلدرهای روتراش (External Turning)، بورینگ بار با محدودیتهای بیشتری روبروست:
- قطر شنک باید از قطر سوراخ کوچکتر باشد
- طول آویز (Overhang) معمولاً بیشتر از روتراش است
- فضای خروج براده محدودتر است
- دسترسی خنککار سختتر است
به همین دلیل انتخاب صحیح بورینگ بار از انتخاب هلدر روتراش اهمیت بیشتری دارد.
پارامتر اول: DMIN (حداقل قطر سوراخ)
DMIN یا Minimum Bore Diameter، حداقل قطر سوراخی است که هلدر میتواند داخل آن کار کند. این عدد در کاتالوگ OKE برای هر مدل هلدر مشخص شده است.
| مدل هلدر | قطر شنک (DCON) | DMIN (mm) | طول هلدر (LF) |
|---|---|---|---|
| S06-SCLCR/L-06 | ۶ mm | ۷ mm | ۱۲۵ mm |
| S08-SCLCR/L-06 | ۸ mm | ۹ mm | ۱۲۵ mm |
| S10-SCLCR/L-06 | ۱۰ mm | ۱۲ mm | ۱۲۵ mm |
| S12-SCLCR/L-09 | ۱۲ mm | ۱۶ mm | ۱۵۰ mm |
| S16-SCLCR/L-09 | ۱۶ mm | ۲۰ mm | ۱۸۰ mm |
| S20-SCLCR/L-09 | ۲۰ mm | ۲۵ mm | ۱۸۰ mm |
| S25-SCLCR/L-12 | ۲۵ mm | ۳۲ mm | ۲۵۰ mm |
قانون عملی: همیشه هلدری انتخاب کنید که DMIN آن حداقل ۱ تا ۲ میلیمتر از قطر سوراخ کمتر باشد تا فضای کافی برای خروج براده وجود داشته باشد.
پارامتر دوم: نسبت L/D و کنترل ارتعاش
نسبت طول آویز (L) به قطر شنک (D) مهمترین عامل در پایداری بورینگ بار است. هرچه این نسبت بالاتر باشد، احتمال ارتعاش (Chatter) بیشتر میشود.
| نسبت L/D | وضعیت | توصیه |
|---|---|---|
| زیر ۳ | عالی | بدون محدودیت خاص |
| ۳ تا ۴ | قابل قبول | سرعت برش را ۲۰٪ کاهش دهید |
| ۴ تا ۵ | ریسک دار | از شنک کارباید استفاده کنید |
| بالای ۵ | خطرناک | به هلدر ضد ارتعاش نیاز دارید |
مثال عملی: اگر سوراخی با عمق ۸۰ میلیمتر دارید و هلدر S16 (قطر ۱۶ میلیمتر) انتخاب کردهاید، نسبت L/D برابر ۵ میشود که در محدوده خطر است. راهحل: از S20 با قطر بزرگتر استفاده کنید.
پارامتر سوم: سیستم بستن اینسرت
هلدرهای داخل تراش OKE در سه سیستم بستن عرضه میشوند:
- سیستم S (Screw On — پیچ مستقیم) سادهترین سیستم بستن است. اینسرت با یک پیچ مستقیماً روی هلدر محکم میشود. مناسب برای هلدرهای کوچک (S06 تا S25) و عملیات پرداخت.
- سیستم M (Top and Hole Clamping) اینسرت از بالا و از سوراخ مرکزی همزمان گیر میکند. مناسب برای هلدرهای بزرگتر (S20 به بالا) و عملیات خشنکاری با بار برشی بالا.
- سیستم P (Hole Clamping) بستن فقط از سوراخ مرکزی اینسرت. در مدلهای خاص OKE برای دقت بالاتر در پرداخت.
هلدرهای موجود در فروشگاه OKE همگی از سری S (Screw On) هستند که برای کارگاههای تراشکاری عمومی مناسبترین انتخاباند.
پارامتر چهارم: شکل اینسرت سازگار
دو سری اصلی هلدر داخل تراش OKE در فروشگاه موجود است:
سری SCLCR/L: سازگار با اینسرتهای لوزی شکل CCMT
- زاویه اصلی ۹۰ درجه
- مناسب برای تراشکاری داخلی عمومی و پرداخت
سری STFCR/L: سازگار با اینسرتهای مثلثی TCMT
- زاویه اصلی ۹۱ درجه
- مناسب برای تراشکاری داخلی با شانهزنی همزمان
چطور سایز اینسرت را از نام هلدر بخوانیم؟
در کد هلدر، دو رقم آخر سایز اینسرت را مشخص میکند:
-06→ اینسرت CCMT 0602 (IC = 6.35 mm)-09→ اینسرت CCMT 09T3 (IC = 9.525 mm)-11→ اینسرت TCMT 1103 (IC = 9.525 mm)-12→ اینسرت CCMT 1204 (IC = 12.7 mm)
چطور هلدر درست را انتخاب کنم؟
پنج سوال را به ترتیب جواب بدهید:
۱. قطر سوراخ چقدر است؟ DMIN هلدر باید از قطر سوراخ کمتر باشد.
۲. عمق سوراخ چقدر است? طول هلدر باید از عمق سوراخ بیشتر باشد. نسبت L/D را محاسبه کنید.
۳. نوع عملیات چیست؟ پرداخت → SCLCR با اینسرت OP1215 یا OC2125 خشنکاری → هلدر با سیستم M و اینسرت OC3215 یا OP1315
۴. جنس قطعه چیست؟ فولاد کربنی → گریدهای سری OP فولاد ضدزنگ → گریدهای سری OC چدن → OC3215 یا OC3220
۵. خنککار دارید؟ اگر سوراخ عمیق است و خنککار ندارید، سرعت برش را ۳۰٪ کاهش دهید.
خرید هلدر داخل تراش OKE
تمام هلدرهای داخل تراش OKE که در این راهنما معرفی شدند به صورت مستقیم از نمایندگی انحصاری قابل خرید هستند. برای انتخاب هلدر مناسب با شرایط ماشینکاری خود، با کارشناسان فنی ما تماس بگیرید.


