
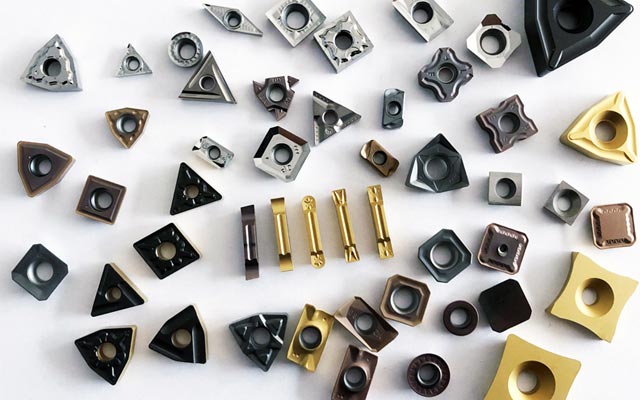
5 گام اصلی در انتخاب اینسرت تراشکاری
انتخاب اینسرت / الماس تراشکاری مناسب، یکی از عوامل اصلی در دستیابی به ماشینکاری دقیق، عمر بالاتر ابزار و کیفیت مطلوب سطح است. در ادامه، مشخصات فنی و پارامترهای مهم این ابزارها را بررسی میکنیم تا انتخابی متناسب با نوع قطعهکار و عملیات ماشینکاری داشته باشید.
انتخاب ساختار (منفی یا مثبت):
- اینسرتهای منفی (مثل CNMG, DNMG, TNMG, WNMG): لبههای برش بیشتر، مناسب برای برشهای سنگین و پایداری بالا. نیازمند نیروی دستگاه بیشتر.
- اینسرتهای مثبت (مثل CCMT, DCGT): نیروی برش کمتر، مناسب برای تراشکاری داخلی (هولدرهای SCLC) و قطعات کماستحکام یا دیوارهنازک.
| شکل اینسرت | زاویه نوک | تعداد لبه برنده | کاربرد اصلی و مزایا | عملیات پیشنهادی |
|---|---|---|---|---|
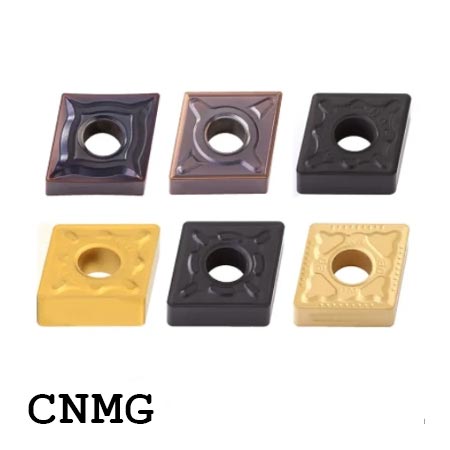
| CNMG | ۸۰ درجه | ۸ لبه (۴ نوک × ۲ طرف) | استحکام بالا، اقتصادی، مناسب هولدرهای MCLNR/MDJNL | خشنکاری و نیمهپرداخت |
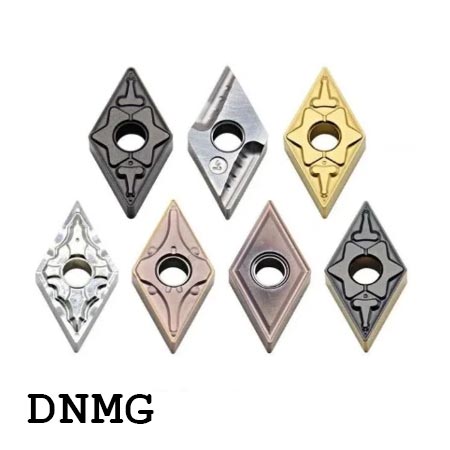
| DNMG | ۵۵ درجه | ۴ لبه (۲ نوک × ۲ طرف) | دسترسی به گوشهها و پروفیلهای پیچیده، مناسب هولدرهای MDJNR | خشنکاری و نیمهپرداخت |
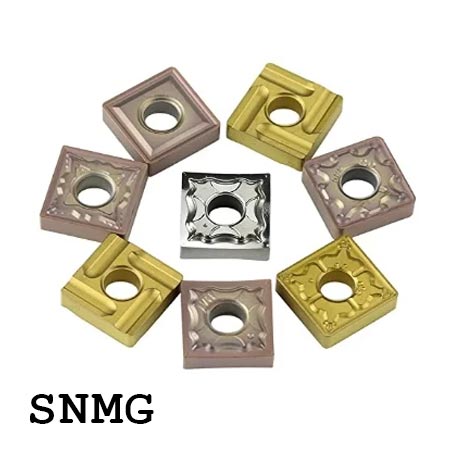
| SNMG | ۹۰ درجه | ۸ لبه (۴ نوک × ۲ طرف) | مربعی، استحکام لبه بسیار بالا، مناسب برشهای سنگین، هولدرهای MSSNR | خشنکاری سنگین |
| TNMG | ۶۰ درجه | ۶ لبه (۳ نوک × ۲ طرف) | مثلثی منفی، اقتصادی، مقاوم در برابر فشار، هولدرهای MTJNR | خشنکاری تا نیمهپرداخت |
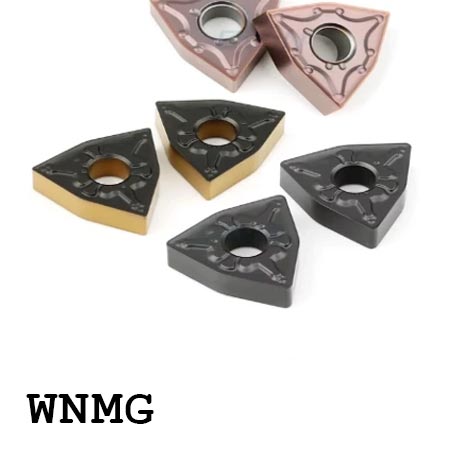
| WNMG | ۸۰ درجه | ۶ لبه (۳ نوک × ۲ طرف) | شکل trigon، پایداری مناسب، تعادل بین استحکام و دسترسی، هولدرهای MWLNR | خشنکاری سبک تا نیمهپرداخت |
| VNMG | ۳۵ درجه | ۴ لبه (۲ نوک × ۲ طرف) | نوک تیز، دسترسی عالی به شیار و پروفیل زاویهدار | تراشکاری پروفیلی و کپیکاری |
| CCMT / CCGT | ۸۰ درجه | ۴ لبه (۴ نوک × ۱ طرف) | مثبت با rake angle بالا، کاهش نیروی برش و لرزش، هولدرهای SCLCR | پرداختکاری، آلومینیوم، قطعات دیوارهنازک |
| DCMT / DCGT | ۵۵ درجه | ۲ لبه (۲ نوک × ۱ طرف) | مثبت یکطرفه، دسترسی به گوشههای پیچیده، نیروی برش پایین، هولدرهای SDJCR | پرداختکاری پروفیلی و داخلتراش |
| TCMT / TCGT | ۶۰ درجه | ۳ لبه (۳ نوک × ۱ طرف) | مثلثی مثبت، اقتصادی، مناسب داخلتراش سبک، هولدرهای STLCR | نیمهپرداخت و پرداخت داخلی |
انتخاب گرید و پوشش بر اساس قطعهکار (ISO Material Groups):
- گروه P (فولاد): گریدهای با پوشش ضخیم CVD مقاوم در برابر سایش حرارتی.
- گروه M (استنلس استیل): گریدهای با پوشش PVD و چقرمگی بالا جهت جلوگیری از لبپریدگی و سایش چسبشی.
- گروه K (چدن): گریدهای مقاوم در برابر سایش مکانیکی مداوم.
- گروه N (آلومینیوم و فلزات غیرآهنی): اینسرتهای بدون پوشش (Uncoated) با سطح پولیشخورده و لبه تیز.
تعیین شعاع نوک (Corner Radius):
- شعاع ۰.۴: برای عمق برش کم، پیشروی پایین و کیفیت سطح بالا (پرداختکاری).
- شعاع ۰.۸: استاندارد عمومی برای اکثر عملیات تراشکاری (نیمهپرداخت).
- شعاع ۱.۲ و بالاتر: برای خشنکاری سنگین و مقاومت در برابر فشار زیاد.
تطابق با هولدر (Tool Holder):
- حتماً مطمئن شوید کد هولدر (مانند MCLNR برای CNMG یا MDJNR برای DNMG) با فرم هندسی اینسرت همخوانی کامل داشته باشد.
پارامترهای ماشینکاری
- سرعت برشی (Vc): ۱۰۰ تا ۴۰۰ متر بر دقیقه (وابسته به جنس قطعهکار و گرید ابزار).
- نرخ پیشروی (Fn): ۰.۰۸ تا ۰.۶ میلیمتر بر دور (متناسب با نوع عملیات و عمق برش).
- عمق برش (Ap): ۰.۴ تا ۶ میلیمتر (بر اساس توان دستگاه و استحکام ابزار).
واژهنامه فنی
- Roughing: خشنکاری (برادهبرداری سنگین)
- Finishing: پرداختکاری (ایجاد کیفیت سطح نهایی)
- Corner Radius: شعاع نوک اینسرت
- CVD / PVD Coating: انواع روشهای پوششدهی لبه برنده برای افزایش طول عمر ابزار
پیشنهاد: اگر مایل هستید، میتوانید مشخصات قطعهکار و نوع دستگاه خود را اعلام کنید تا دقیقترین ترکیب ابزار و گرید (مخصوصاً از سبد محصولات OKE) پیشنهاد شود.


